
 English
 русский
 Tiếng Việt
كابينة رش المركبات الثقيلة عبارة عن ورشة طلاء احترافية واسعة النطاق، مصممة خصيصًا للمعدات كبيرة الحجم والثقيلة. بفضل دوران الهواء القوي ونظام التدفئة وترشيح العادم متعدد المراحل، فإنه يضمن طلاء عالي ا...
انظر التفاصيل
توفر شركة Yueze Environmental Protection حلولاً شاملة متوافقة لمعالجة الأسطح الصناعية باستخدام التكنولوجيا الاحترافية والحرفية العالية.
 احصل على الاستفسارات
2026-09-25
محتوى
على الأرضية الفولاذية لمصنع مكونات السيارات، نادرًا ما يأتي قرار الانتقال من الطلاء السائل إلى المسحوق نتيجة لفشل دراماتيكي واحد. عادة ما يتراكم ببطء: نفطة شفافة تحت الضمان، شكوى من الرش الزائد من مدقق OEM، فاتورة التخلص من المذيبات التي تستمر في الارتفاع. بحلول الوقت الذي يبدأ فيه مهندس العمليات البحث مسحوق الطلاء للسيارات ، لم يعد السؤال هو ما إذا كان يجب إزالة حلقة الطلاء السائل. والسؤال هو كيفية بناء خط مسحوق يحمل التفاوتات عبر آلاف الأجزاء في كل نوبة عمل دون تحويل الصيانة إلى وظيفة ثانية بدوام كامل.
ابدأ بالفيلم نفسه. مسحوق بالحرارة يبني ل 60 إلى 100 ميكرون (2.4 إلى 4.0 مل) من الفيلم المعالج في تمريرة واحدة، في حين أن بادئات السيارات والمعاطف الخفيفة المحمولة على المذيبات تصل عادة إلى 25 إلى 35 ميكرون فقط. يمتص الفيلم السميك والمتشابك بالكامل تأثير الحصى ويحافظ على الرطوبة بعيدًا عن الركيزة. على حامل التعليق المعالج مسبقًا بشكل صحيح، يظهر هذا الاختلاف سريعًا في اختبار رش الملح: غالبًا ما تتحمل الأجزاء المصقولة بالمسحوق ضعف وقت التعرض تقريبًا قبل ظهور الصدأ الأحمر مقارنة بالأجزاء المطلية بالسائل.
والحالة الاقتصادية مباشرة بنفس القدر. في كابينة رش السوائل النموذجية، تتراوح كفاءة النقل بين 40 و60 بالمائة. أنظمة المسحوق مع دفع الانتعاش الإعصاري استخدام المواد فوق 95 في المئة لأنه يتم سحب الرش الزائد مرة أخرى إلى قادوس التغذية وإعادة استخدامه. على خط يحتفظ فيه الجزء بـ 60 جرامًا فقط لكل 500 جرام يغذيها البندقية، فإن معدل الاسترداد هذا يوفر مئات الكيلوجرامات من مواد الطلاء كل شهر.
الضغط التنظيمي يكمل الحجة. ينبعث المسحوق من المركبات العضوية المتطايرة التي لا تذكر، ولا يخلق أي نفايات مذيبات خطرة، ويمكن عادة التعامل مع الرش الزائد غير المستعاد على أنه نفايات صلبة غير خطرة. بالنسبة للمحطات التي تعيد التفاوض بشأن تصاريح الهواء في كل دورة تجديد، يؤدي ذلك إلى تبسيط الامتثال وتقليل تكاليف المراقبة.
| الملكية | طلاء مسحوق | الطلاء السائل |
|---|---|---|
| سمك الفيلم النموذجي | 60-100 ميكرون | 25-35 ميكرون |
| الاستفادة من المواد | 95-98% مع التعافي | 40-60% |
| محتوى المركبات العضوية المتطايرة كما هو مطبق | لا يكاد يذكر | 300-600 جم/لتر |
| تغطية الحافة والعطلة | جيد | معتدل |
| مسار إعادة العمل | حرق أو الشريط الكيميائي | الرمال وإعادة الطلاء |
ليس كل جزء ينتمي إلى خط المسحوق. لا تزال الألواح الخارجية الكبيرة والمسطحة من الفئة A مثل الأبواب والمصدات وجلود السقف تُطلى عادةً بأنظمة سائلة لأن المسحوق المطبق بسرعة الإنتاج يمكن أن يترك نسيجًا خفيفًا من قشر البرتقال على الأسطح العريضة. ومع ذلك، هناك قائمة طويلة من المكونات السفلية والهيكل والبطارية الكهربائية، وهي أكثر ملاءمة للمسحوق:
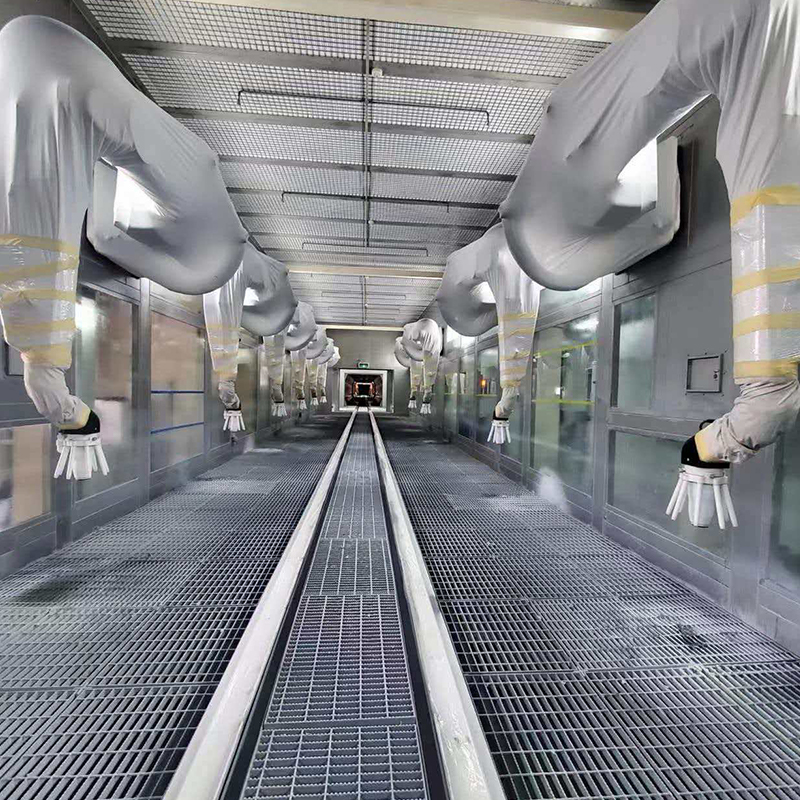 خط طلاء الرش لعجلة السيارة خط طلاء رش احترافي مصمم خصيصًا لتصنيع وتجديد عجلات السيارة، وهو ينطبق على أنواع مختلفة من عجلات السيارة (عجلة فولاذية، وسبائك الألومنيوم... عرض المنتج →
خط إنتاج المسحوق ليس كابينة رش ممجدة. وهو عبارة عن تسلسل منسق من خمس مراحل يجب أن تظل متوازنة في جميع الأوقات:
يعمل الخط فقط عندما تظل هذه المراحل متوازنة. إذا كان الفرن لديه درجة حرارة متدرجة أكبر من ±5 درجة مئوية عبر عرض الجزء ، يتم معالجة المقاطع السميكة والرفيعة بمعدلات مختلفة، مما يخلق تباينًا في اللون في الأجزاء المرئية وصلابة غير متناسقة في الأجزاء الوظيفية. إذا انحرفت سرعة الناقل، فإن زمن المكوث في حجرة الرش يتغير ويصبح سمك الفيلم غير متساوي. للحصول على تفاصيل على مستوى المكونات لما يقع بين نفق الغسيل ومحطة التبريد، راجع مقالتنا حول ما هي المعدات التي يمتلكها خط إنتاج الطلاء .
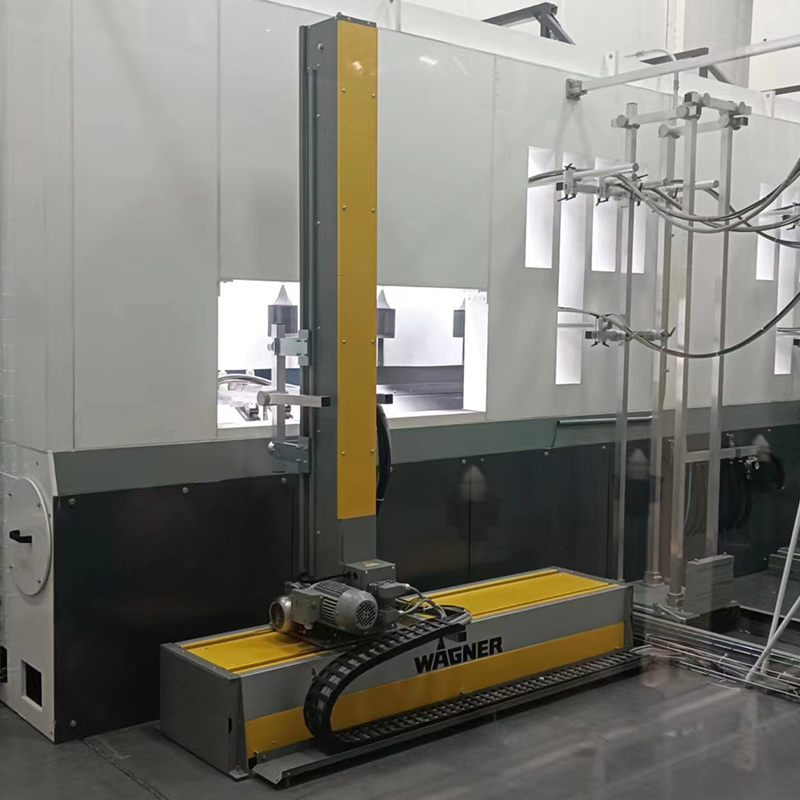 خط طلاء المسحوق يستخدم على نطاق واسع في قطع العمل المعدنية مثل الأجهزة وقطع غيار السيارات والآلات الهندسية والأثاث المعدني وأغطية غرف التفتيش الفنية والمرافق البلدية والمكونات الدقيقة... عرض المنتج →
يختلف شراء خط طلاء المسحوق لاستخدام السيارات عن شراء كشك واحد. أنت تشتري وعدًا بالإنتاجية: يجب أن يقوم الخط بتغطية عدد X من الأجزاء في الساعة، بسماكة محددة للفيلم، ضمن حد جودة محدد، ويستمر في القيام بذلك لسنوات. يجب اختبار كل المواصفات مقابل تلك الأرقام الأربعة.
تجمع العديد من خطوط مكونات المركبات الكهربائية أيضًا بين طبقة أولية رقيقة من الطبقة الإلكترونية لمقاومة التآكل وطبقة علوية من المسحوق للحماية من التآكل. يمكن للمصنعين الذين يحتاجون إلى معرفة كيفية تجميع هذه العناصر معًا لإنتاج المركبات مراجعة موقعنا حلول تصنيع السيارات والمركبات الكهربائية والتي تغطي التسلسل الكامل من المعالجة المسبقة إلى الفحص النهائي.
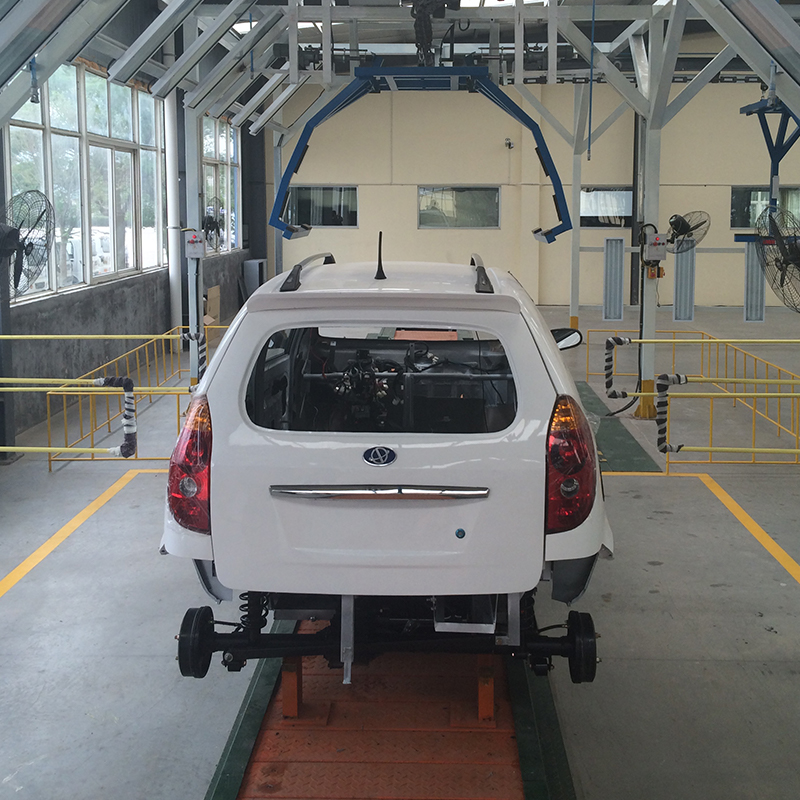 خط الطلاء الكهربائي للمركبات الكهربائية خط طلاء رحلان كهربائي احترافي مصمم خصيصًا للسيارات الكهربائية، وهو قابل للتطبيق على أنواع مختلفة من المركبات الكهربائية (مركبات الركاب، المركبات الكهربائية التجارية، سيارات الطاقة الجديدة... عرض المنتج →
بمجرد تشغيل الخط، يتم تحديد الجودة من خلال القياسات، وليس الآراء. الأول هو اتساق سمك الفيلم . استخدم مقياس السُمك المغناطيسي (للصلب) أو مقياس التيار الدوامي (للألومنيوم) عند نفس النقاط الخمس أو الست على عدة أجزاء في كل نوبة، وقم بتسجيل النتائج. عادة ما يشير انتشار أكثر من 15 ميكرون بين القراءات العالية والمنخفضة إلى مشاكل في سرعة البندقية أو المسافة أو تدفق الهواء.
والثاني هو علاج اكتمال . يخبرك اختبار فرك MEK - مسح السطح المعالج باستخدام ميثيل إيثيل كيتون - ما إذا كان المسحوق متشابكًا بالكامل. تقبل معظم مواصفات السيارات ما بين 25 إلى 50 فركًا مزدوجًا دون اختراق المذيب للركيزة. يعمل اختبار صلابة قلم الرصاص كنسخة احتياطية: عادةً ما يكون قياس صلابة القلم بالحرارة 2H أو أكثر صعوبة.
والثالث هو التغطية في المناطق التي يصعب الوصول إليها . افحص التجاويف والحواف والثقوب الملولبة بحثًا عن البقع المعدنية العارية الناتجة عن تأثيرات قفص فاراداي. إذا كانت التجاويف تبدو رفيعة، فإن الخط يحتاج إلى مزيد من تدفق الهواء أو تعديل زوايا البندقية لدفع المسحوق إلى تلك التجاويف.
تجلب أغلفة المحركات المصنوعة من الألومنيوم والأقواس المصنوعة من الحديد الزهر خطرًا خفيًا: إطلاق الغازات . عندما تسخن القوالب المسامية في فرن المعالجة، فإن الهواء المحبوس وبقايا العفن تتوسع وتنفجر خلال الفيلم الذي لا يزال يذوب، مما يترك عيوبًا تشبه الحفرة. يمكن لخطوة التفريغ مسبقة الخبز أو المسحوق عالي التدفق المصمم للركائز المسامية أن يمنع معظم عمليات الرفض هذه.

كابينة رش المركبات الثقيلة عبارة عن ورشة طلاء احترافية واسعة النطاق، مصممة خصيصًا للمعدات كبيرة الحجم والثقيلة. بفضل دوران الهواء القوي ونظام التدفئة وترشيح العادم متعدد المراحل، فإنه يضمن طلاء عالي ا...
انظر التفاصيل
تتميز مصاعد المنصة ثلاثية المحاور بحركة ثلاثية الأبعاد للمحاور X وY وZ. وضع مرن، رفع مستقر، وتشغيل دقيق. مناسبة للتشغيل متعدد الزوايا وربط قطع العمل في الإنتاج الصناعي. يستخدم على نطاق واسع في الرش وا...
انظر التفاصيل
خط رش الطلاء هو نظام طلاء آلي كامل، بما في ذلك عمليات الرش والتجفيف والمعالجة والنقل. ويتميز بالتشغيل المستقر وتأثير الرش الموحد وأداء الختم الجيد، مما يحقق إنتاج الطلاء المستمر والفعال.
انظر التفاصيل
عربة المنصة هي معدات مناولة صناعية عملية وفعالة، تستخدم على نطاق واسع في المصانع وورش العمل والمستودعات والمراكز اللوجستية وغيرها من الأماكن. وهي تتكون من منصة قوية تحمل الأحمال، وإطار مستقر، وعجلات ع...
انظر التفاصيل
خط إنتاج احترافي مصمم خصيصًا لأغطية فتحات الصرف الصحي المزخرفة، وينطبق على أنواع مختلفة من أغطية فتحات الصرف الصحي المزخرفة (غطاء فتحة الصرف الصحي المزخرف من الحديد الزهر، غطاء فتحة الصرف الصحي المزخر...
انظر التفاصيل
خط طلاء احترافي مصمم خصيصًا لتصنيع وتجديد هياكل شاحنات صهاريج الحبوب، وينطبق على أنواع مختلفة من شاحنات صهاريج الحبوب (شاحنة صهاريج نقل الحبوب، شاحنة صهاريج الحبوب السائبة، شاحنة صهاريج الحبوب الصالحة...
انظر التفاصيل
خط طلاء بالرش احترافي مصمم خصيصًا لتصنيع وتجديد عجلات السيارات، وينطبق على أنواع مختلفة من عجلات السيارات (عجلات فولاذية، عجلات من سبائك الألومنيوم، عجلات مطروقة، عجلات مصبوبة، عجلات سيارات الركاب، عج...
انظر التفاصيل
خط طلاء بالرش احترافي مصمم خصيصًا لتصنيع وتجديد عجلات السيارات، وينطبق على أنواع مختلفة من عجلات السيارات (عجلات فولاذية، عجلات من سبائك الألومنيوم، عجلات مطروقة، عجلات مصبوبة، عجلات سيارات الركاب، عج...
انظر التفاصيل
خط طلاء رش احترافي مصمم خصيصًا لأغلفة المحركات، وقابل للتطبيق على أنواع مختلفة من أغلفة المحركات (أغلفة محركات المركبات الكهربائية، وأغلفة المحركات الصناعية، وأغلفة المحركات المنزلية، وأغلفة المحركات ...
انظر التفاصيل
نظام ناقل أوتوماتيكي مثبت على الأرض، يعمل بالكهرباء مع خرج طاقة مستقر، مع أنواع رئيسية بما في ذلك الحزام والأسطوانة والناقل المتسلسل. تم تصميمه بهيكل مثبت على الأرض، مما يوفر المساحة، ويسهل دمجه مع تخ...
انظر التفاصيل
نظام ناقل علوي عام، يعمل بالكهرباء مع خرج طاقة مستقر، ويتكون بشكل أساسي من المسار، وحامل التعليق، وجهاز القيادة، ونظام التحكم الذكي. يعتمد على التركيب العلوي، مما يوفر مساحة أرضية، ويتجنب العوائق الأر...
انظر التفاصيل
Cardboard Paint Arresto عبارة عن معدات احترافية لالتقاط وتصفية رذاذ الطلاء، وهي مصنوعة بشكل أساسي من الورق المقوى المموج عالي الجودة وقطن الترشيح والطلاء المقاوم للماء. يعتمد تصميمًا معياريًا، مع هيكل...
انظر التفاصيلقم ببناء نظام الطلاء الصناعي المخصص الخاص بك
أرسل لنا معلومات قطعة العمل الخاصة بك، والقدرة الإنتاجية، وعملية الطلاء، وتخطيط ورشة العمل، والمتطلبات البيئية. سيساعدك Jiangsu Yueze Environmental Protection Equipment Co., Ltd. في تقييم مشروعك وتطوير حل مناسب للطلاء والنقل والتجفيف والمعالجة البيئية.
القائمة الرئيسية
منتجات
اتصل بنا
عنوان الشركة:
لا. 12، بارك أفينيو، منطقة شانغقانغ الصناعية، جيانهو، مدينة يانتشنغ، مقاطعة جيانغسو
أرسل لنا رسالة الآن!

تابعونا: